Artykuł sponsorowany
Dlaczego spójny wygląd detali po galwanizacji zależy od doboru powłoki i buduje markę
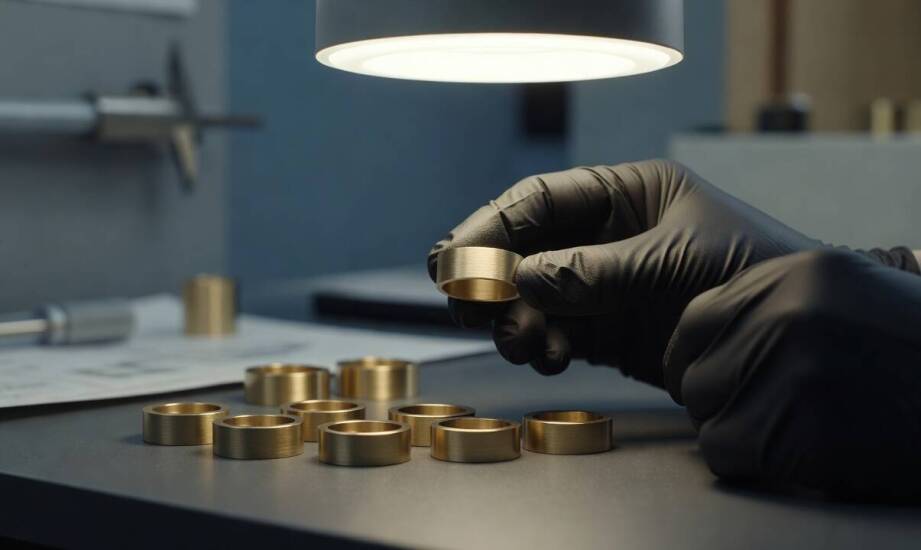
W produkcji seryjnej detali metalowych identyczny wygląd po galwanizacji decyduje o ocenie jakości całego wyrobu. Odbiorca końcowy często traktuje spójność wizualną jako wskaźnik niezawodności mechanicznej, dlatego każda różnica w połysku wzbudza niepokój. Niewielkie odchylenia w kolorze lub fakturze między elementami z jednej partii sygnalizują obniżoną powtarzalność procesu nakładania powłoki. Producenci maszyn z sektorów motoryzacyjnego, lotniczego oraz energetycznego narzucają rygorystyczne normy w tym zakresie. Detale muszą precyzyjnie współgrać z gotowym produktem, aby uniknąć wrażenia zastosowania części zamiennych niewiadomego pochodzenia. Utrzymanie takiego standardu wymaga ścisłej kontroli wszystkich parametrów na linii technologicznej.
Przeczytaj również: Jak podgradni sudoper wpływa na funkcjonalność przestrzeni roboczej w kuchni?
Kiedy estetyka wpływa na dobór powłoki tak samo mocno jak ochrona?
Wymagania wizualne często stanowią jedynie uzupełnienie podstawowej funkcji ochronnej. Część projektów zakłada jednak sytuację, w której wygląd elementu warunkuje wybór konkretnego rodzaju wykończenia. Widoczne komponenty urządzeń medycznych lub panele sterowania w lotnictwie muszą zachować nieskazitelną powierzchnię przez wiele lat eksploatacji. Powłoki dekoracyjne, obejmujące złocenie galwaniczne oraz srebrzenie, skutecznie łączą wysoką estetykę z doskonałym przewodnictwem elektrycznym. Rozwiązania typowo ochronne, obejmujące cynkowanie oraz niklowanie galwaniczne, zabezpieczają strukturę przed korozją. Atrakcyjny wygląd stanowi w ich przypadku naturalny skutek uboczny utrzymania prawidłowych parametrów kąpieli.
Przeczytaj również: Co powinno wyróżniać dobrą firmę budującą hale?
Materiał bazowy, układ geometryczny elementu oraz sposób przygotowania podłoża decydują o ostatecznej powtarzalności połysku i grubości osadu. Obróbka stali wymaga zastosowania zupełnie innych etapów aktywacji chemicznej niż praca z profilami aluminiowymi. Gęstość prądu na powierzchni detalu nigdy nie rozkłada się idealnie równomiernie. Prąd wykazuje tendencję do gromadzenia się na ostrych krawędziach, co prowadzi do znacznego pogrubienia powłoki w obszarach zewnętrznych. Wgłębienia otrzymują jednocześnie znacznie cieńszą warstwę ochronną. Zbyt wysokie natężenie prądu podczas osadzania generuje niepożądane narosty i przypalenia, co natychmiast dyskwalifikuje detal wizualnie. Eliminacja porowatości podłoża wymaga wieloetapowego odtłuszczania, trawienia chemicznego oraz mechanicznego polerowania. W przypadku anodowania aluminium grubość wytworzonej warstwy tlenkowej określa stopień chłonności barwnika. Odpowiedni rozmiar mikroporów pozwala uzyskać głębokie i równomierne nasycenie koloru podczas barwienia na czarno.
Przeczytaj również: Zastosowanie żywic w modelarstwie - co warto wiedzieć przed rozpoczęciem pracy?
Jak środowisko pracy i kontrola procesu warunkują wygląd?
Agresywne warunki eksploatacji zawsze wymuszają kompromis między estetyką a wytrzymałością powłoki. Kontakt z wilgocią, wysokim tarciem lub zmiennymi temperaturami narzuca zmianę priorytetów podczas doboru technologii zabezpieczającej. W środowisku silnie korozyjnym kluczowe znaczenie zyskuje szczelność warstwy ochronnej, a parametry wizualne schodzą na dalszy plan. Komponenty pracujące w wysokich temperaturach wymagają zastosowania powłok odpornych na ścieranie, co nierzadko wiąże się z utratą dekoracyjnego połysku. Przebieg samego procesu technologicznego bezpośrednio determinuje strukturę nakładanego materiału. Standardowa procedura galwaniczna obejmuje mechaniczne i chemiczne oczyszczenie powierzchni, zanurzenie w kąpieli elektrolitycznej oraz drobiazgową kontrolę końcową.
Przemysłowe zakłady galwanizerskie podchodzą do tych etapów z dużą rygorystycznością. Firma Elbit wykorzystuje w swojej praktyce zaawansowane pomiary spektrometrem rentgenowskim, co pozwala na bieżąco monitorować grubość i przyczepność nakładanej warstwy. Kontrola analityczna kąpieli zapobiega degradacji parametrów roztworu w trakcie długotrwałego osadzania. Nierówności, przebarwienia oraz punktowe różnice grubości stanowią wyraźny sygnał niestabilności procesu technologicznego. Nierównomierny kolor najczęściej wskazuje na nagromadzenie zanieczyszczeń organicznych w wannie lub silne wahania gęstości prądu. Różnice grubości między krawędziami a zagłębieniami świadczą o niewłaściwym zawieszeniu detali lub braku zastosowania odpowiednich anod pomocniczych. Widoczne pęcherze i łuszczenie się metalu oznaczają krytyczny brak przyczepności spowodowany błędami w fazie odtłuszczania.
Finalna decyzja o wyborze technologii wykończeniowej wymaga zbalansowania parametrów użytkowych z oczekiwanym standardem wizualnym. Detal pełniący funkcję reprezentacyjną w gotowym wyrobie musi utrzymywać narzuconą powtarzalność w każdej wyprodukowanej partii. Zlekceważenie etapu przygotowania powierzchni lub ominięcie ścisłej kontroli kąpieli prowadzi do powstania defektów, które rzutują na ocenę całego urządzenia. Właściwie zaplanowana galwanizacja marki samodzielnie nie zbuduje, ale jej nienaganny i spójny wynik skutecznie umacnia rynkową pozycję producenta. Utrzymanie precyzji nakładania osadów eliminuje ryzyko kosztownych reklamacji i pozwala na zachowanie długoterminowej współpracy w sektorze B2B.
Kategorie artykułów
Polecane artykuły

Rekomendacja Polskiego Towarzystwa Endodontycznego

Trzewiki męskie robocze – najważniejsze cechy i zastosowanie w pracy

Czy warto zainwestować w samochód na baterie z funkcjami multimedialnymi dla dziewczynki?
